- Pendahuluan
Dalam industri otomotif modern, FMEA (Failure Mode and Effects Analysis) sudah menjadi tools wajib untuk memastikan keandalan produk dan proses. Namun, realitas di lapangan menunjukkan bahwa DFMEA dan PFMEA konvensional sering kali tidak cukup sensitif terhadap kegagalan aktual yang terjadi di lini produksi maupun di customer field.
Di sinilah Reverse FMEA (rFMEA) menjadi sangat relevan. Reverse FMEA bukan sekadar pengulangan PFMEA, melainkan pendekatan berbasis real failure, real defect, dan real process behavior. Metode ini banyak dipromosikan oleh OEM global karena mampu menjembatani gap antara documented risk dan actual ris
Reverse FMEA sangat efektif untuk:
- Mengungkap blind spot dalam PFMEA
- Menguji efektivitas control plan
- Meningkatkan robustness proses manufaktur
- Mengurangi escape ke customer
- Apa Itu Reverse FMEA?
Reverse FMEA adalah proses evaluasi risiko yang dimulai dari output proses dan potensi kegagalan aktual, kemudian ditelusuri mundur ke proses, kontrol, dan desain proses.
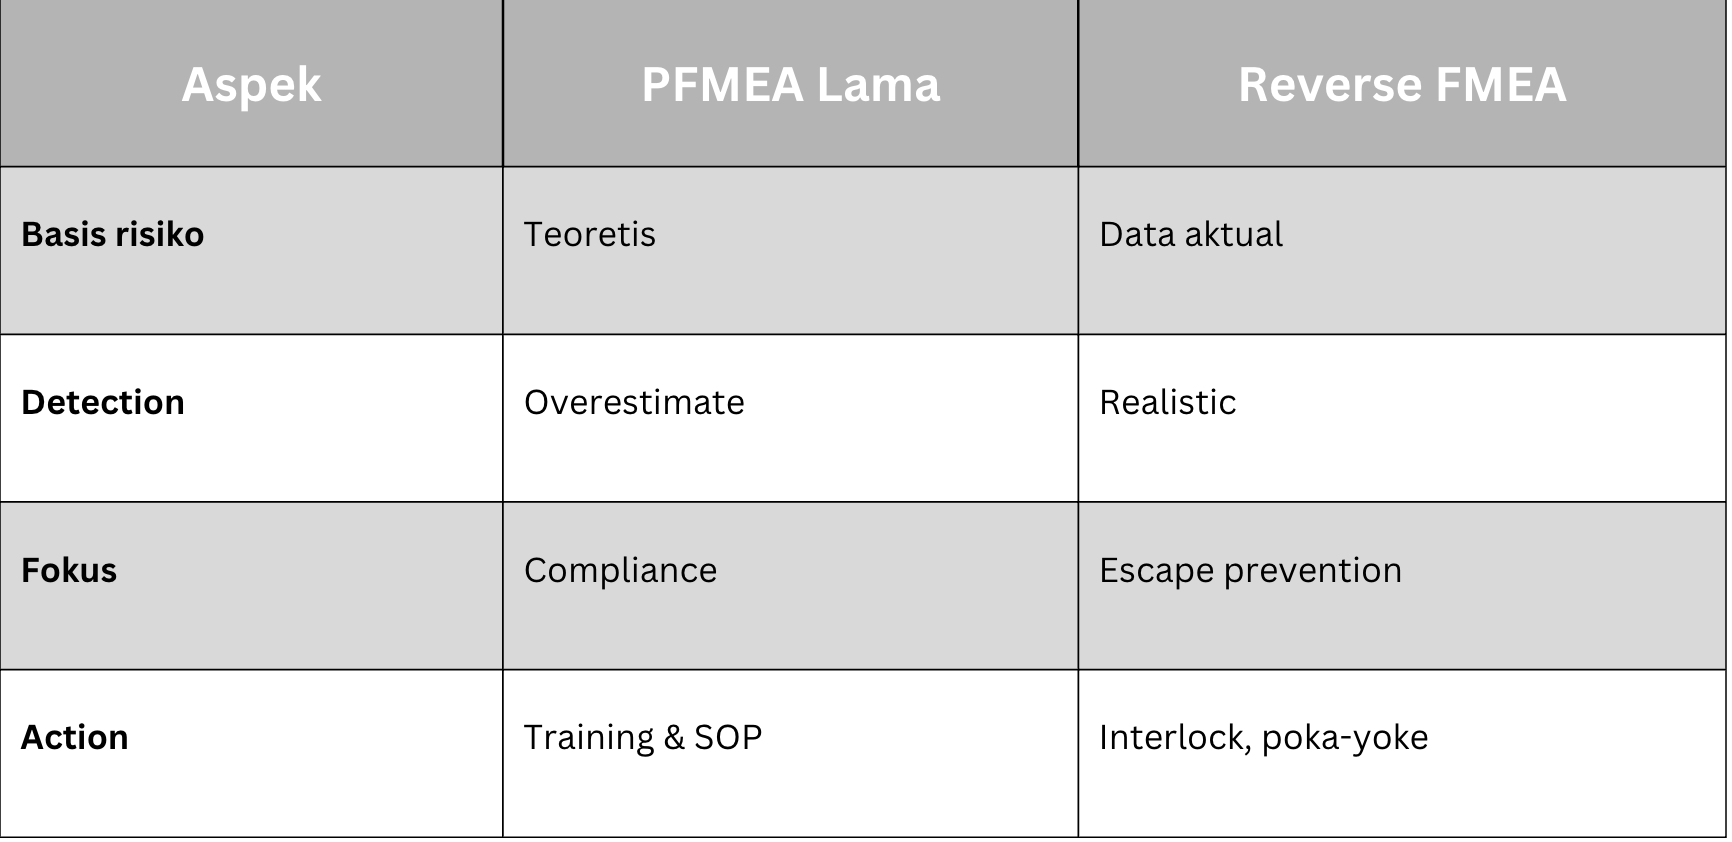
Perbedaannya dengan PFMEA konvensional:
.jpeg)
Reverse FMEA wajib dilakukan di Gemba, melibatkan operator, teknisi, dan quality engineer secara langsung.
- Mengapa Reverse FMEA Penting untuk Komponen Otomotif?
Komponen otomotif (rubber part, metal stamping, injection plastic, machining) memiliki karakteristik:
- Volume tinggi
- Proses kompleks & berlapis
- Tuntutan zero defect
- Sensitif terhadap variasi kecil proses
PFMEA sering gagal menangkap:
- Human error aktual
- Proses abnormal non-standar
- Bypass kontrol oleh operator
- Degradasi alat ukur & poka-yoke
Reverse FMEA menjawab masalah ini dengan observasi nyata.
- Kapan Reverse FMEA Harus Dilakukan?
Reverse FMEA bukan aktivitas satu kali, melainkan event-driven, antara lain saat:
- Launch produk baru (3–6 bulan setelah SOP)
- Major complaint dari customer
- Internal scrap / rework meningkat
- Change proses (material, mesin, layout)
- Audit IATF 16949 / customer audit
- Setelah kejadian escape ke customer
- Step-by-Step Pelaksanaan Reverse FMEA
Step 1 – Tentukan Scope dan Output Kritis
Mulai dari karakteristik output yang paling kritikal, misalnya:
- Dimensi safety-related
- Bonding strength
- Visual defect yang berdampak fungsi
- Noise, vibration, harshness (NVH)
Fokuskan pada 1–2 proses paling riskan, bukan seluruh line.
Step 2 – Observasi Langsung di Gemba
Tim Reverse FMEA wajib turun ke lantai produksi, bukan diskusi di ruang meeting.
Aktivitas utama:
- Observasi operator bekerja
- Lihat handling material
- Perhatikan rework, bypass, shortcut
- Amati kondisi abnormal (mesin stop, tool aus)
Pertanyaan kunci:
- Apa yang bisa salah hari ini?
- Apa yang terjadi jika kontrol gagal?
- Bagaimana defect bisa lolos?
Step 3 – Identifikasi Failure Mode Aktual
Failure mode diambil dari real condition, contoh:
- Rubber mounting crack saat demolding
- Bonding lepas setelah curing
- Dimensi out of spec akibat mold wear
- Wrong part mix di assembly
Catatan penting:
Jika failure mode tidak pernah terjadi di lapangan, jangan dipaksakan.
Step 4 – Analisis Effect ke Customer & Proses Berikutnya
Tentukan real impact, bukan asumsi:
- Safety risk
- Functional degradation
- Assembly line stop
- NVH issue
- Warranty claim
Severity pada Reverse FMEA tidak boleh diturunkan hanya karena kontrol internal ada.
Step 5 – Telusuri Akar Penyebab (Reverse Logic)
Bergerak mundur dari failure ke proses:
- Apa penyebab langsung?
- Apa kondisi abnormal yang memungkinkan?
- Apa yang gagal dicegah?
Contoh:
- Failure: Bonding lepas
- Penyebab: Curing time aktual < standar
- Penyebab lanjutan: Operator override timer
Step 6 – Evaluasi Control Plan Aktual
Bandingkan:
>> Control Plan tertulis vs Control Plan aktual di lapangan
Evaluasi:
- Apakah kontrol dijalankan?
- Apakah frekuensi cukup?
- Apakah mudah di-bypass?
- Apakah deteksi dilakukan sebelum next process?
Ini adalah jantung Reverse FMEA.
Step 7 – Re-Scoring S, O, D Berdasarkan Fakta
Gunakan data aktual, bukan asumsi:
- Occurrence → scrap rate aktual
- Detection → escape history
- Severity → dampak customer
Biasanya hasilnya:
- Detection score meningkat (lebih buruk)
- RPN melonjak dibanding PFMEA lama
Step 8 – Tentukan Action yang Benar-Benar Efektif
Action tidak boleh (sebatas) administratif saja.
Prinsip:
- Prioritaskan error-proofing
- Kurangi dependency pada manusia
- Deteksi sebelum next process
- Fokus preventive, bukan corrective
- Contoh Recommendation Action (Best Practice)
Untuk Risiko Human Error
- Implementasi poka-yoke mekanis
- Auto interlock proses
- Barcode / vision system
- Andon berbasis abnormal condition
Untuk Risiko Proses
- Closed-loop parameter control
- SPC real-time (bukan offline)
- Tool life monitoring otomatis
- Sensor curing temperature & time
Untuk Risiko Deteksi Lemah
- 100% inline inspection
- Vision system AI-based
- Detection sebelum value-added process berikutnya
- Stop-the-line authority untuk operator
Untuk Sistem Manajemen
- Update PFMEA & Control Plan
- Training berbasis failure aktual
- Audit layered process audit (LPA)
- Integrasi Reverse FMEA ke APQP
- Integrasi Reverse FMEA dengan Sistem Mutu
Reverse FMEA harus terhubung, bukan berdiri sendiri:
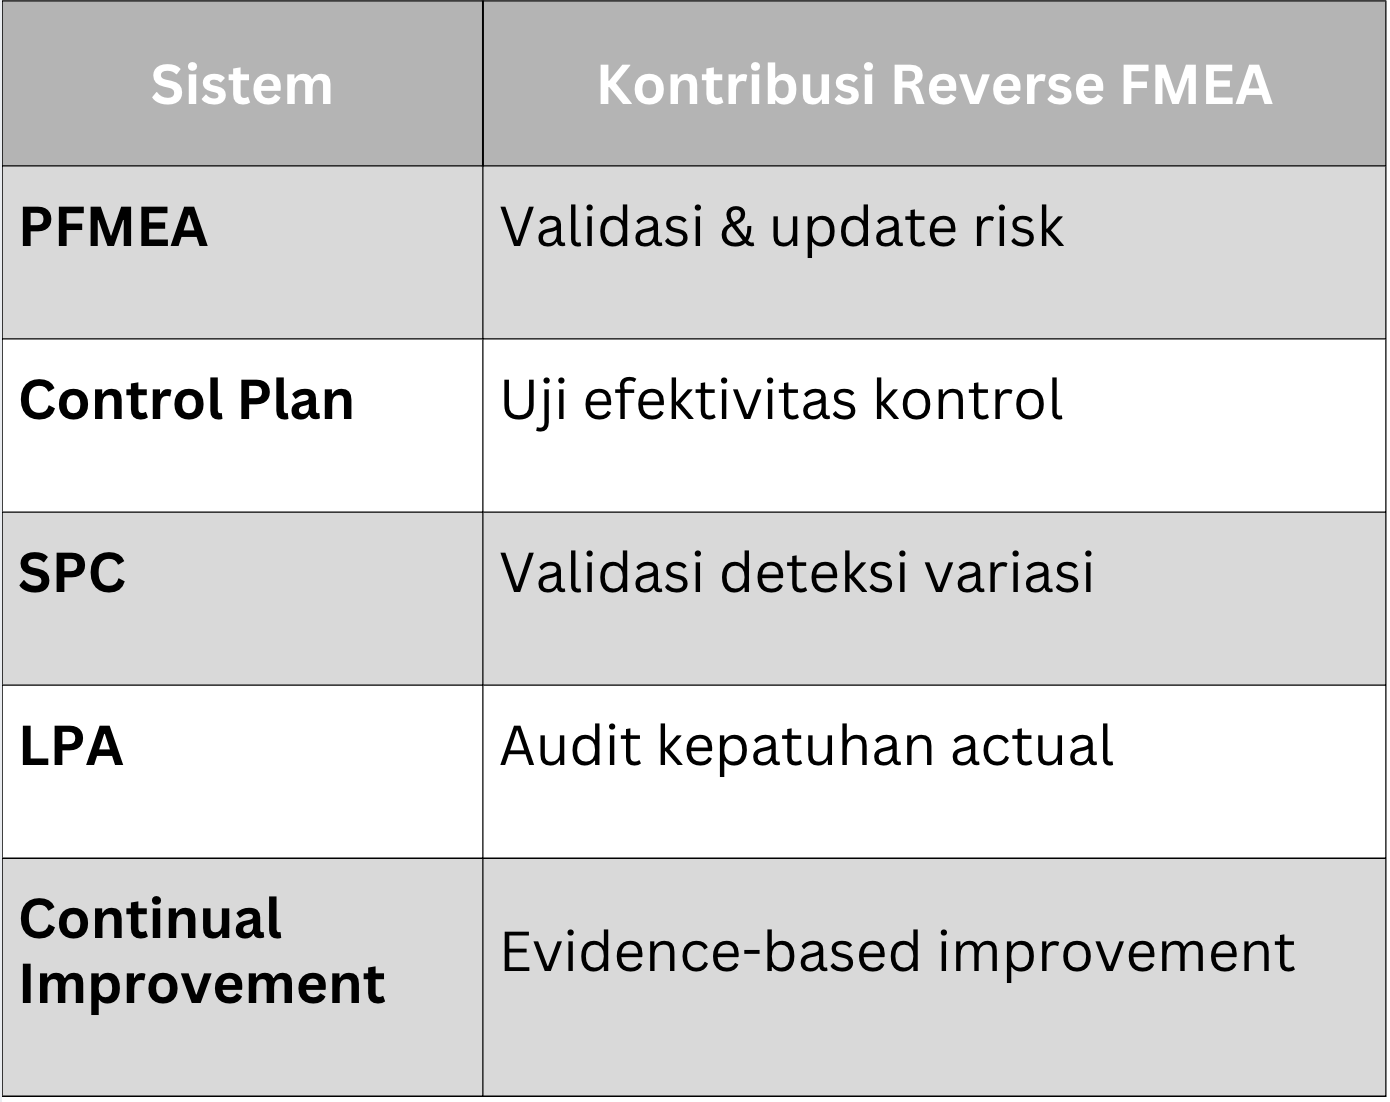
Dalam konteks IATF 16949, Reverse FMEA mendukung:
- Risk-based thinking
- Process approach
- Customer-specific requirements
- Kesalahan Umum dalam Reverse FMEA
- Dilakukan di ruang meeting
- Terlalu fokus pada dokumen
- Tidak melibatkan operator
- Action hanya berupa training
- Tidak update PFMEA setelah rFMEA
Jika ini terjadi, Reverse FMEA kehilangan makna.
- Kesimpulan
Reverse FMEA adalah tools powerful namun sering disalahpahami. Bukan sekadar versi lain dari PFMEA, melainkan:
- Alat validasi risiko nyata
- Cermin kejujuran proses
- Mekanisme pencegah escape ke customer
Bagi manufaktur komponen otomotif, Reverse FMEA membantu organisasi berpindah dari “document compliance” ke “process robustness”.
STUDI KASUS REVERSE FMEA
Proses Manufaktur Rubber Engine Mounting (Tier-1 Otomotif)
- Deskripsi Produk & Proses
Produk: Rubber Engine Mounting
Fungsi utama:
- Meredam getaran mesin (NVH)
- Menopang beban mesin
- Menjaga alignment powertrain
Karakteristik Kritis (CTQ)
- Bonding strength rubber–metal
- Dimensi height & offset
- Kekerasan rubber (Hardness Shore A)
- Tidak ada crack, void, atau separation
- Performance NVH
Alur Proses Manufaktur (High Level)
- Incoming metal insert
- Degreasing & surface preparation
- Bonding agent application
- Rubber compound preparation
- Molding & curing
- Deflashing
- Inspection (visual, dimension, hardness)
- Packing & shipment
- Latar Belakang Reverse FMEA
Masalah Aktual (Trigger dari Reverse FMEA)
Customer complaint: bonding separation setelah durability test
Internal data:
- Scrap bonding ↑
- Tidak terdeteksi di final inspection
PFMEA existing:
- RPN rendah
- Detection dianggap “cukup”
> Diputuskan melakukan Reverse FMEA berbasis real failure
- Prinsip Reverse FMEA pada Kasus Ini
Reverse FMEA DIMULAI dari kegagalan aktual, bukan dari flow process.
Starting Point: Failure di customer → Telusuri mundur ke proses → Validasi kontrol aktual
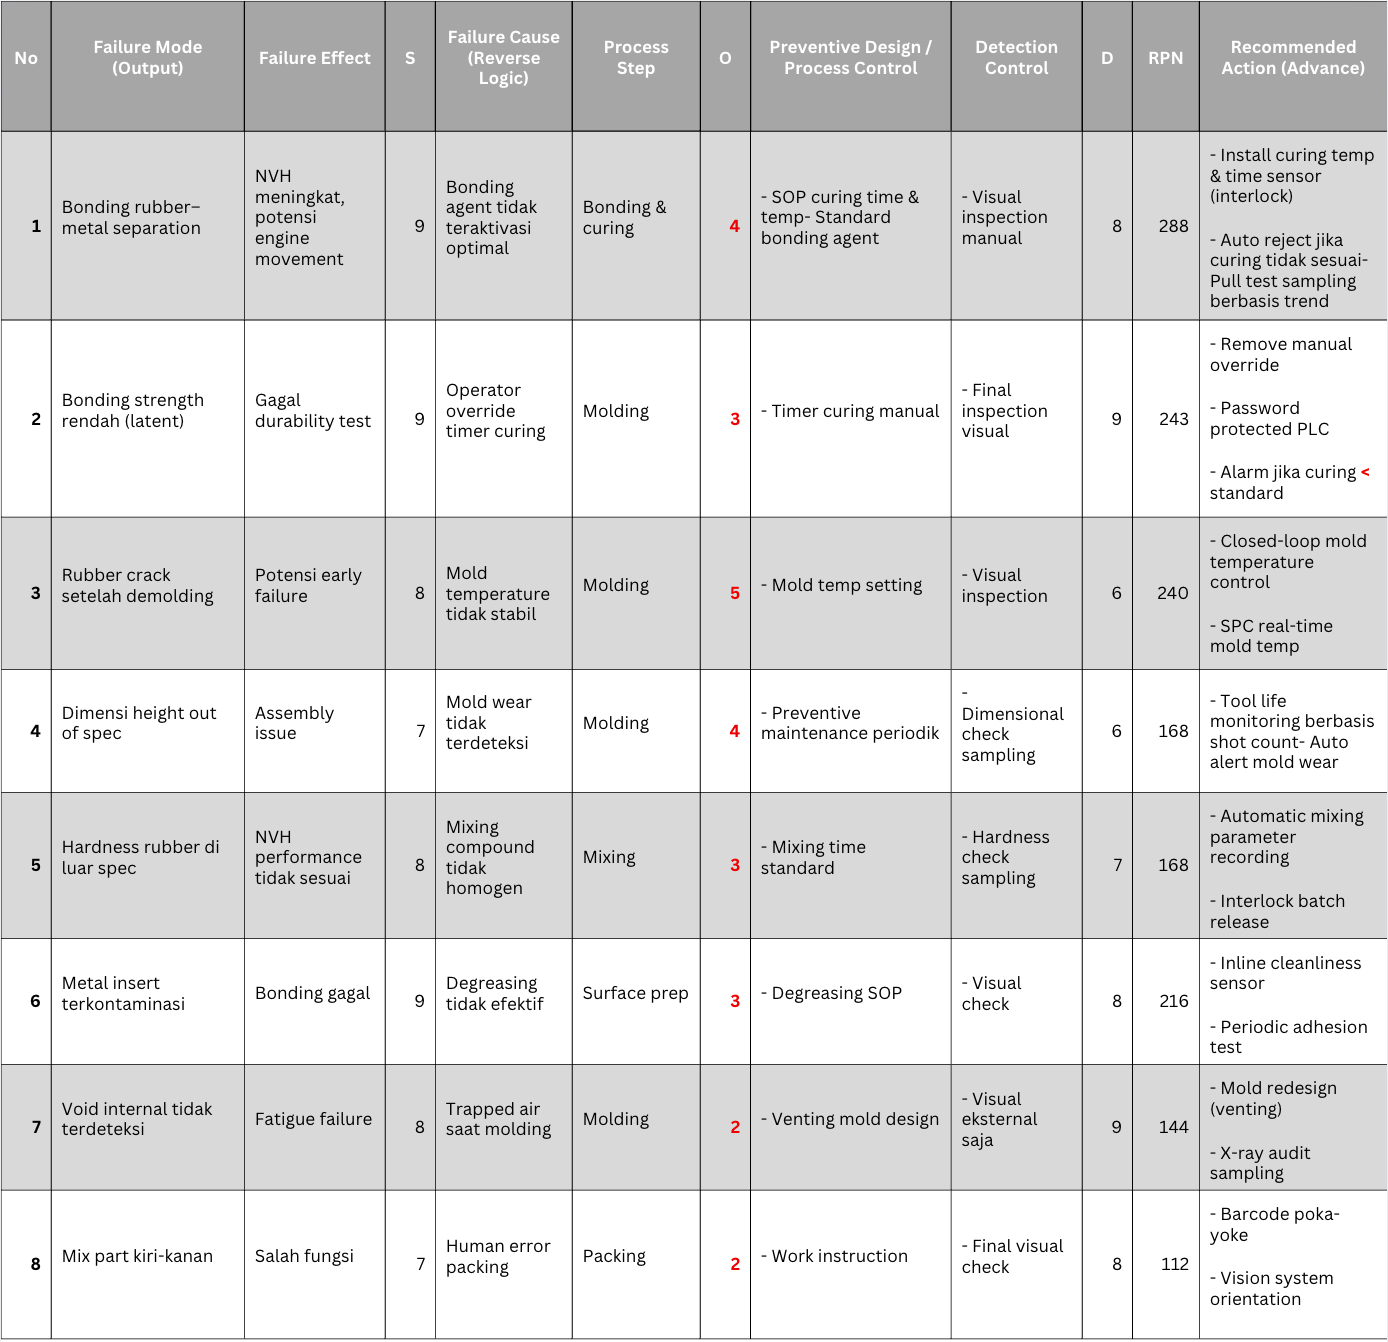
- Reverse FMEA – Tabel Lengkap & Advance
Skala Penilaian
- Severity (S): Dampak ke customer
- Occurrence (O): Berdasarkan data aktual scrap/PPM
- Detection (D): Kemampuan kontrol sebelum part dikirim
REVERSE FMEA TABLE – RUBBER ENGINE MOUNTING
- Analisis Kunci dari Reverse FMEA
>> Temuan Utama
- Detection score terlalu optimis di PFMEA lama
- Banyak kontrol mudah di-bypass
- Visual inspection tidak efektif untuk latent defect
- Risiko terbesar berasal dari:
- Curing process
- Bonding preparation
- Human intervention
- Perbedaan PFMEA Lama vs Reverse FMEA

7. Recommendation Action (Strategic & Tactical)
A. Short Term (0–3 bulan)
- Update PFMEA & Control Plan
- Disable manual override curing
- Tighten SPC curing temperature
- Increase adhesion test frequency
B. Mid Term (3–6 bulan)
- Install sensor curing & interlock
- Implement barcode poka-yoke
- Tool life monitoring mold
C. Long Term (6–12 bulan)
- Vision system bonding area
- Closed-loop curing system
- Integrate Reverse FMEA ke LPA & APQP
- Integrasi ke Sistem IATF 16949
Reverse FMEA ini langsung menguatkan:
- Klausul 6.1 (Risk-based thinking)
- Klausul 8.5.1 (Control of production)
- Klausul 10.2 (Corrective action)
Dan wajib:
- Update PFMEA
- Update Control Plan
- Update Work Instruction
- Evidence improvement effectiveness
- Kesimpulan
Studi kasus ini menunjukkan bahwa Reverse FMEA bukan sekadar audit tools, melainkan:
- Alat untuk mengungkap risiko tersembunyi
- Validasi kejujuran sistem kontrol
- Pencegah escape yang paling efektif
Untuk rubber engine mounting, fokus utama Reverse FMEA harus pada:
- Bonding robustness
- Curing process integrity
- Elimination of human dependency
There is Always Room For Improvement
Divisi Quality Sentral Sistem Consulting siap melayani Anda untuk memberikan konsultasi Quality Improvement System untuk industri otomotif (IATF 16949:2016) atau Quality Management System yang digunakan untuk berbagai organisasi dan membantu melayani Sertifikasi \& Pelatihan ISO, antara lain ISO 9001, ISO 14064, ISO 14001, ISO 45001, ISO 37001, ISO 27001, ISO 50001, ISO 37301.
Info lebih lanjut, silahkan langsung menghubungi:
Marketing Sentral Sistem Consulting